-
五轴加工中心后置处理与五轴联动编程效率
2026-10-01
- 五轴加工中心的五轴联动编程相比三轴编程复杂得多,不仅需要生成刀具轨迹,还需在每一刀位点确定刀轴矢量,并考虑机床的运动学特性(旋转轴行程限制、奇异性问题、碰撞干涉)。后置处理器将CAM软件生成的通用刀位文件转换为特定机床可执行的NC程序,其精度和效率直接影响…
-
五轴加工中心RTCP标定与动态精度补偿
2026-09-17
- 五轴加工中心的RTCP(旋转刀具中心点)功能是五轴联动加工的核心,它使刀具中心点相对于工件保持恒定位置,而旋转轴自由摆动。当机床进行五轴联动时,RTCP功能自动补偿旋转轴运动引起的刀具中心点偏移,无需CAM后处理为直线轴的复杂运动,大幅简化编程,并保证曲面加工的…
-
卧式加工中心工作台分度精度及夹紧力稳定技术
2026-08-27
- 卧式加工中心的工作台(B轴)承担着工件在多面体加工中的精确分度任务,其分度精度和夹紧稳定性直接决定箱体类零件孔系间的同轴度、垂直度和位置精度。对于汽车发动机缸体、减速器壳体、液压阀体等典型零件,B轴定位精度要求在3角秒以内,重复定位精度2角秒,夹紧状态下工…
-
龙门加工中心横梁挠度补偿与精度控制
2026-07-23
- 龙门加工中心的横梁跨距通常达2-6米,承载着横向移动的滑枕和主轴箱,在自重和切削力作用下会产生下挠变形。这种变形直接导致主轴中心线相对工作台的平行度误差,影响大型工件的平面度、垂直度和孔系位置精度。传统设计通过增加横梁截面尺寸提高刚度,但会显著增加重量和…
-
五轴加工中心用于航空结构件加工的优势与局限
2026-06-06
- 航空结构件是飞机制造中的关键部件,如整体框、梁、肋、壁板等,通常具有复杂的曲面、深腔、变厚度薄壁以及大量需多面加工的特征。这类零件对加工精度、表面质量和材料去除率要求极高,传统三轴或四轴加工往往需要多次装夹、多道工序、多台设备配合才能完成,不仅效率低,…
-
立式加工中心工作台网格状加强筋抗变形设计与轻量化
2026-05-20
- 立式加工中心的工作台直接承载工件和夹具,其刚性影响加工精度。传统实心铸铁工作台重量大,惯性大,影响动态性能。现代设计采用网格状加强筋结构(如井字格或蜂窝格),在保证刚度的前提下减轻重量20-30%,同时提高抗弯和抗扭性能。本文介绍网格筋的优化设计方法及实测效…
-
立式加工中心刀具破损声发射监测与自适应进给控制
2026-05-06
- 立式加工中心在高速切削难加工材料(如钛合金、淬硬钢)时,刀具易发生微崩刃或断裂,若不及时检测,会导致工件报废甚至损坏主轴。传统方法通过主轴负载监测,响应滞后且难以识别微小破损。声发射(AE)技术可捕捉刀具微裂纹扩展时释放的高频应力波(100kHz-1MHz),响应…
-
龙门加工中心横梁预应力反变形抵消主轴箱自重挠曲
2026-04-15
- 龙门加工中心的横梁在承受移动主轴箱及滑枕自重时,会产生下挠变形(最大可达0.03-0.08mm/米),直接影响导轨直线度和加工精度。传统方法通过增大横梁截面提高刚度,但增加重量和成本。现代龙门加工中心采用预应力反变形技术,在横梁制造时预先施加反向弯曲,使空载时横梁…
-
立式加工中心的未来角色重塑
2026-03-01
- 在工业4.0与智能制造浪潮的推动下,立式加工中心正经历一场深刻的角色嬗变。它不再仅仅是一台孤立执行加工程序的机床,而是逐渐演变为一个集感知、分析、优化和通信能力于一体的智能加工节点,并作为构建柔性制造单元(FMC)和自动化生产线的核心模块。这一转变的核心驱动…
-
结构基石与技术内核——龙门加工中心的刚性哲学与设计演进
2026-02-10
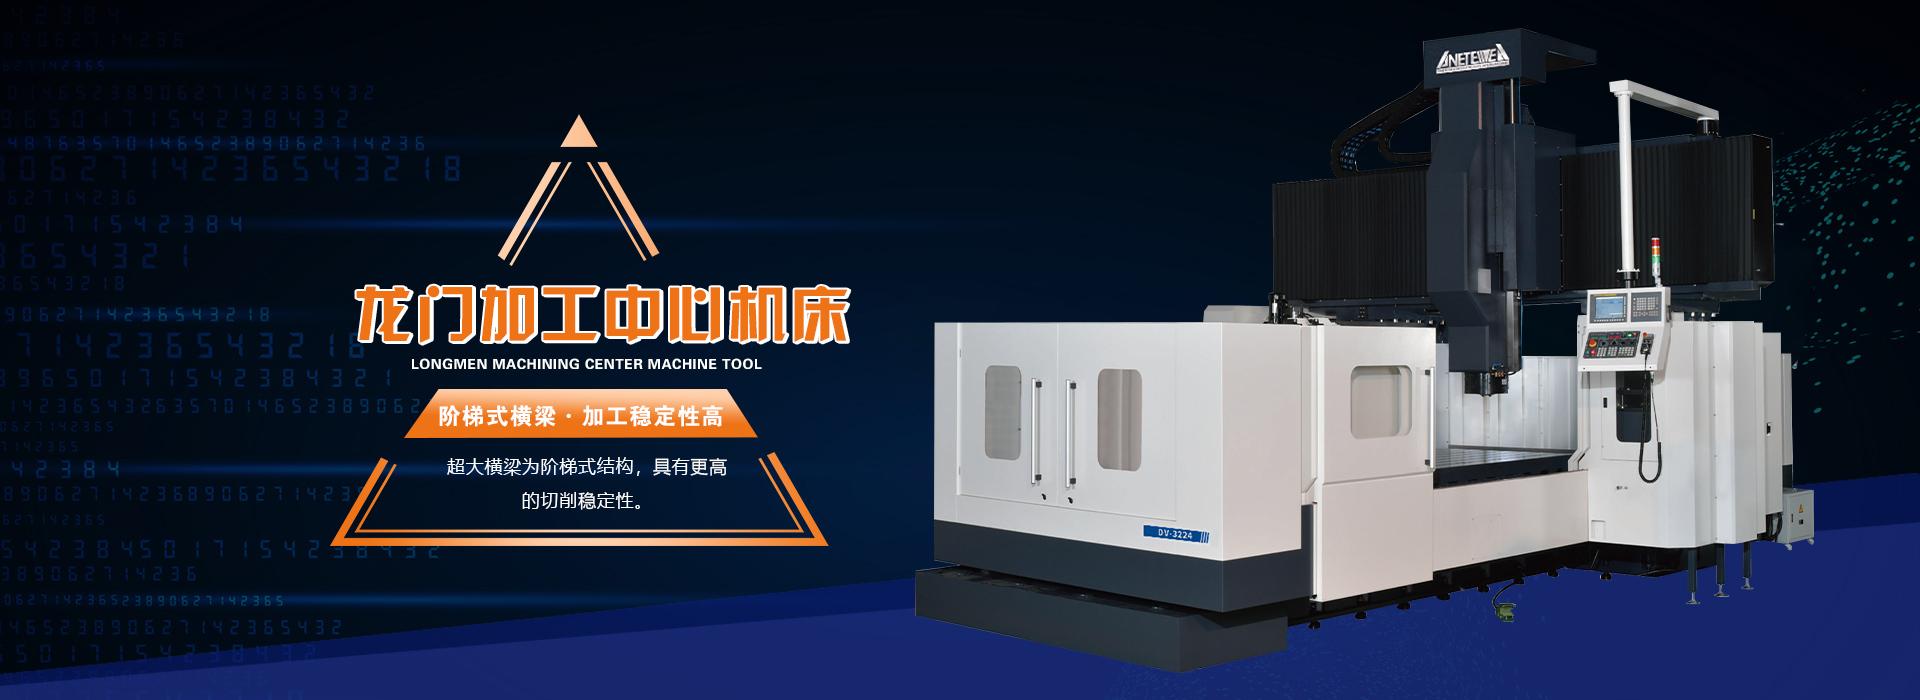
- 龙门加工中心,以其巍峨的“门”式框架结构,在重型、超长、高精度零件加工领域构筑了无可撼动的统治地位。它不仅是现代大型装备制造业的“工作母机”,更是一套精密机械工程的物理宣言,其设计哲学深刻体现了对“刚性”这一核心命题的极致追求。从传统的定梁式到复杂的动…
-
五轴加工中心的智能化演进:从复杂曲面加工到智能制造的未来核心
2026-02-03
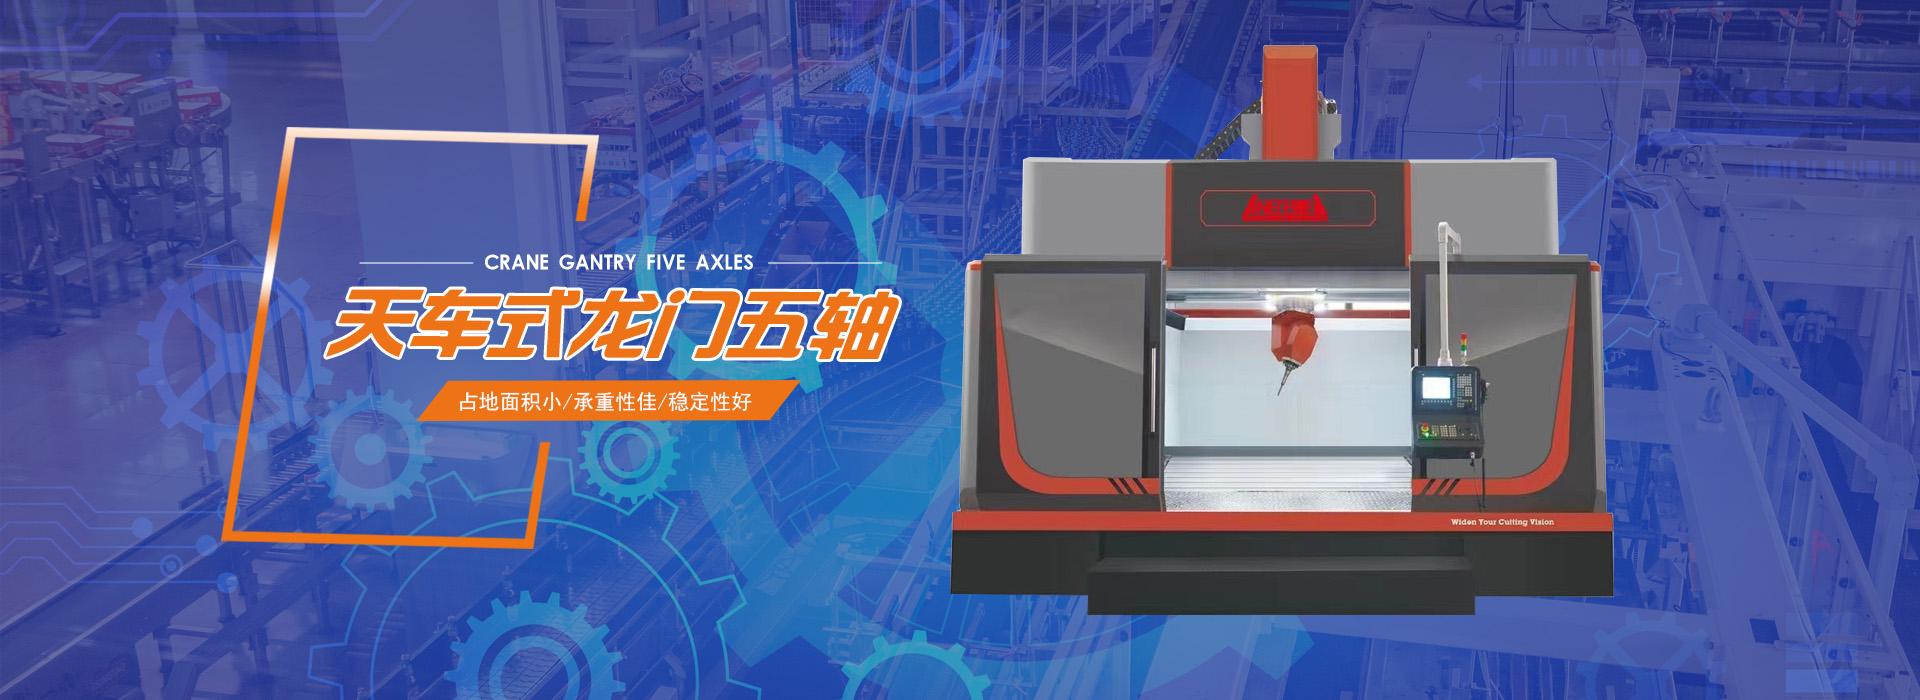
- 随着工业4.0和智能制造的浪潮席卷全球,五轴加工中心这一传统的“复杂曲面解决专家”,正被赋予全新的历史使命。它正在从一台依赖于顶尖操作者和编程师的精密设备,蜕变为一个集成了感知、分析、决策与执行能力的智能制造单元。这种智能化演进不仅深化了其在航空航天、新…
-
卧式加工中心:高效精密制造的“箱体类零件克星”
2026-01-14
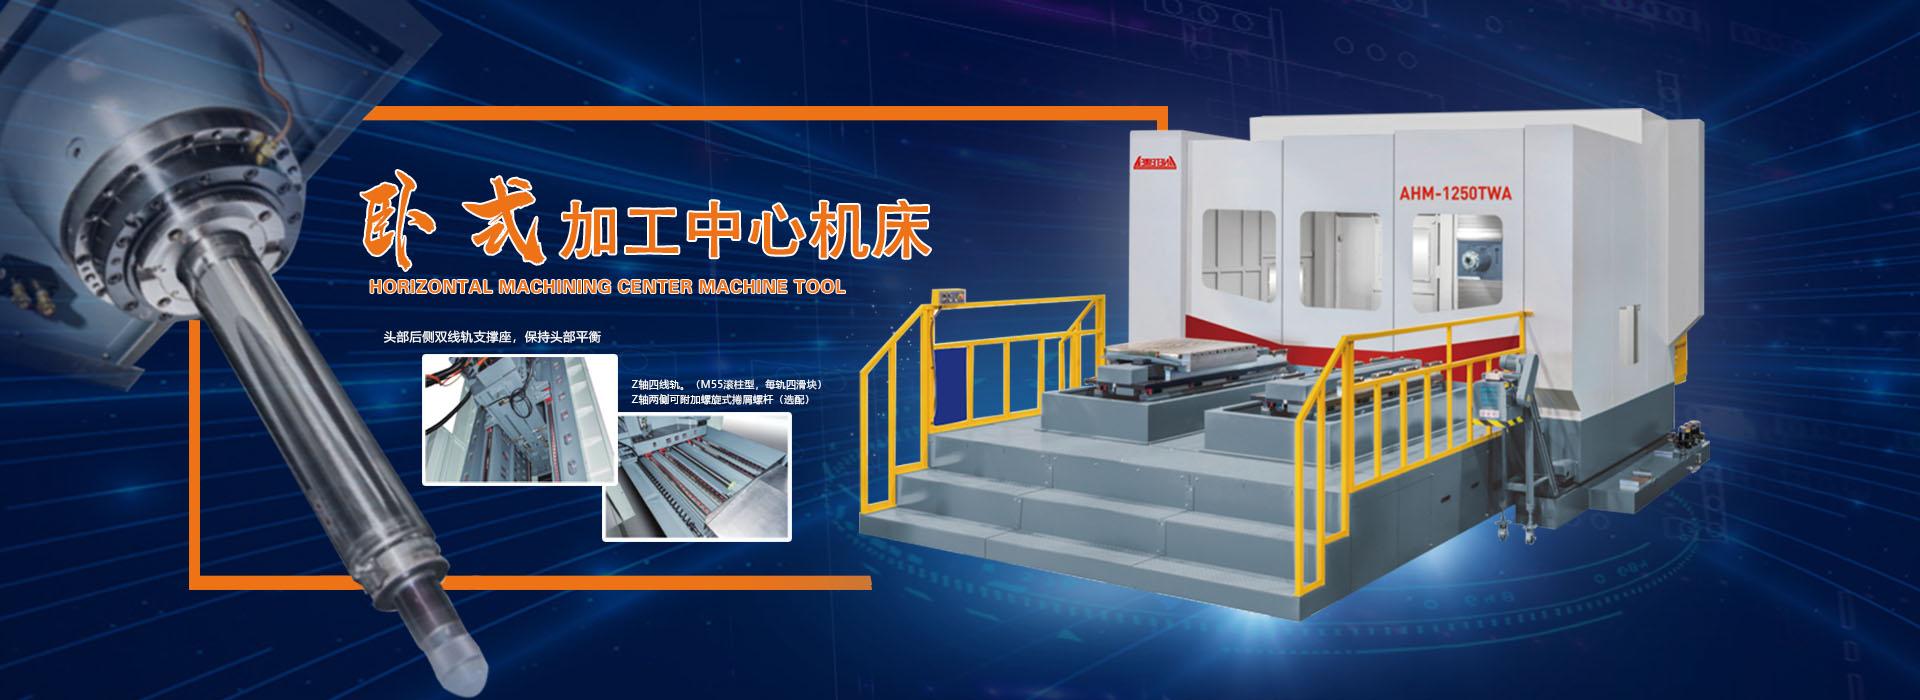
- 卧式加工中心,作为现代数控机床家族中解决复杂、多面体零件批量高效加工难题的核心装备,以其独特的水平主轴布局和卓越的工艺柔性,在汽车、工程机械、航空航天及模具等领域扮演着无可替代的角色。与主轴垂直向下的立式加工中心相比,卧式加工中心的主轴呈水平布置,配合…