日本、台湾为研发中心,两岸同步生产制造
主营:龙门加工中心、数控卧式镗铣机、卧式加工中心等
服务热线15652234768
服务热线15652234768
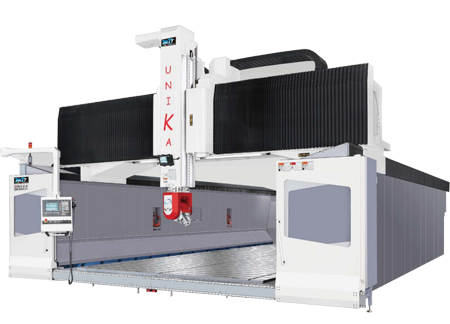
五轴加工中心的双摆角铣头是实现刀具空间姿态控制的执行机构,其精度和刚性直接影响五轴联动加工的表面质量和轮廓精度。相比摇篮式五轴,摆角铣头式五轴具有更大的加工空间,适合大型模具、航空结构件和整体叶盘等重载加工,但摆头本身结构复杂且悬伸较长,对刚性、热稳定性和动态特性要求极高。现代高端五轴加工中心通过力矩电机直驱、全闭环控制和热对称设计,将摆角铣头的重复定位精度控制在±2角秒以内,满足S形试件等国际标准检测要求。
力矩电机直驱是提升摆角铣头精度和响应速度的关键技术。传统蜗轮蜗杆传动存在反向间隙(约10-20角秒)和磨损,无法满足五轴联动的高精度要求。力矩电机直接驱动旋转轴,无传动链,消除了反向间隙,响应速度快。电机采用水冷防止发热影响精度,圆光栅直接安装在旋转轴上,与电机编码器形成全闭环控制,补偿电机齿槽效应和外部干扰引起的角度偏差。某五轴加工中心采用力矩电机直驱摆头后,A/C轴定位精度从±5角秒提升至±2角秒,在加工S形试件时,轮廓偏差从0.035mm降至0.015mm,表面粗糙度从Ra0.8μm降至Ra0.4μm。
摆角铣头的刚性是影响五轴加工能力的核心瓶颈。由于摆头悬伸较长,切削力会产生较大的力矩载荷。提高刚性的措施包括:①采用高刚性交叉滚子轴承支撑旋转轴;②摆头壳体采用高强度铸铁,壁厚≥25mm,内部设置交叉加强筋;③主轴采用双面约束的HSK刀柄,相比BT刀柄轴向刚度提高30%-50%,适合重铣削;④在摆头与滑枕连接处设置额外支撑,减少悬伸变形。某航空结构件加工中,通过优化摆头结构,刚度从85N/μm提升至150N/μm,偏摆从0.02mm降至0.008mm,满足图纸要求。
摆角铣头的热变形控制对长时间连续加工精度至关重要。主要热源包括力矩电机发热、主轴轴承发热和切削热。热对称结构设计可使热变形均匀减少弯曲。温控系统通过独立冷却回路将温度稳定在设定值±1℃。热补偿算法基于有限元热模型,实时计算热位移并补偿到刀尖点。经过优化,摆头在连续加工4小时后,热伸长量从0.03mm控制在0.008mm以内。建议五轴加工中心用户定期用标准球杆仪检测摆头的动态精度,用激光干涉仪检测A/C轴定位精度,确保精度稳定。双摆角铣头的精度和刚性是五轴加工中心实现高精度、高效率五轴联动的核心技术基础,其性能水平决定了机床的加工能力上限和市场定位。