日本、台湾为研发中心,两岸同步生产制造
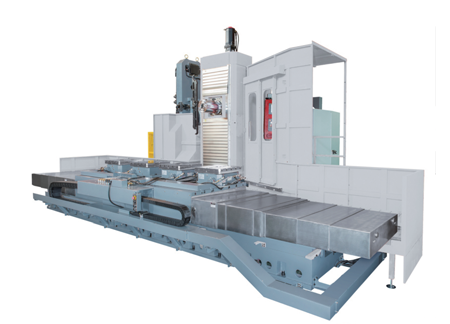
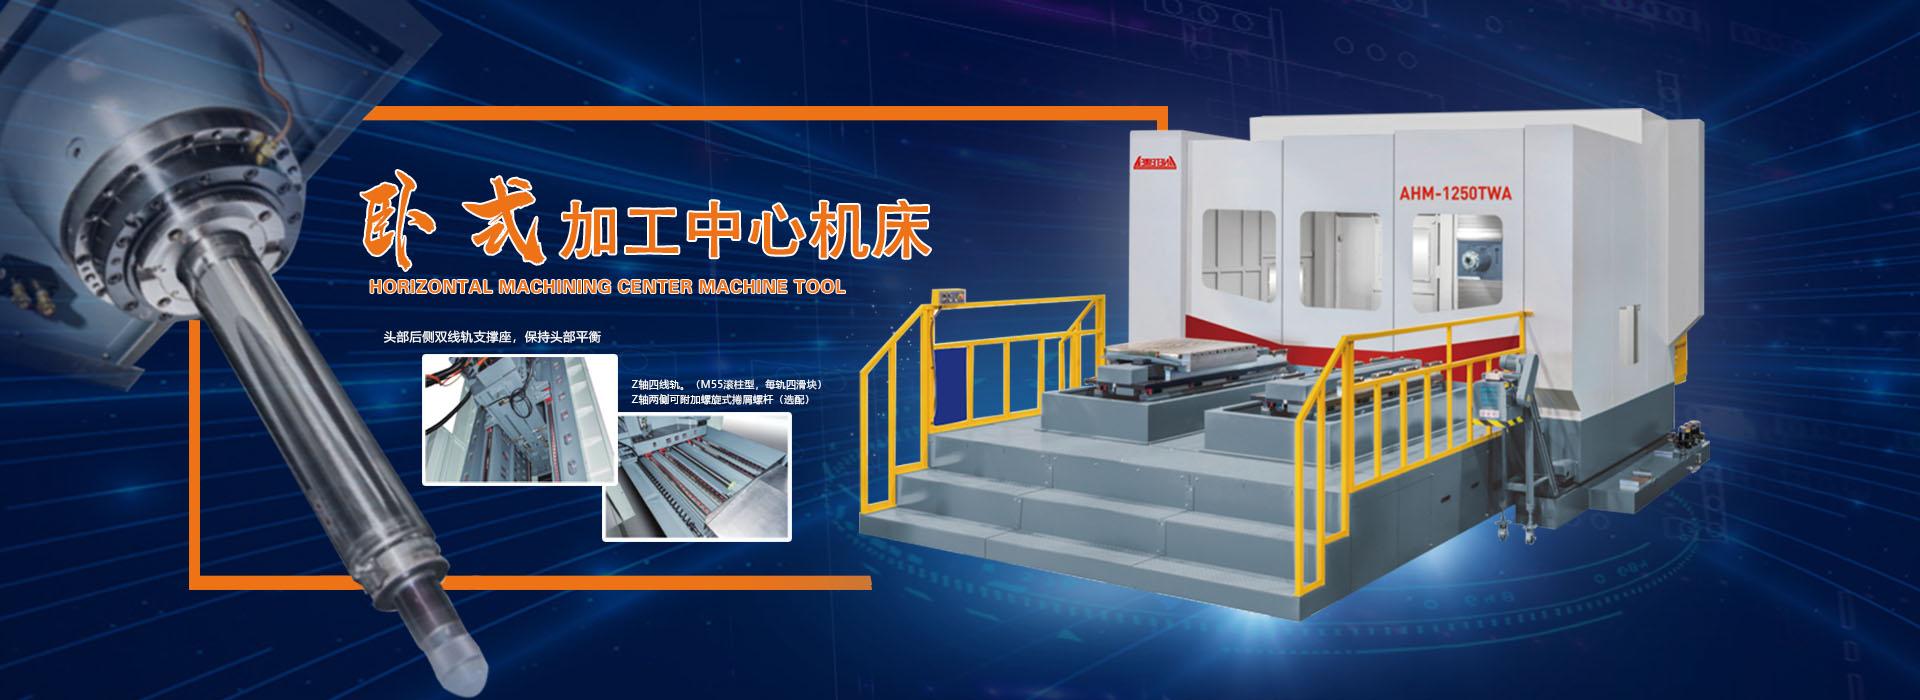
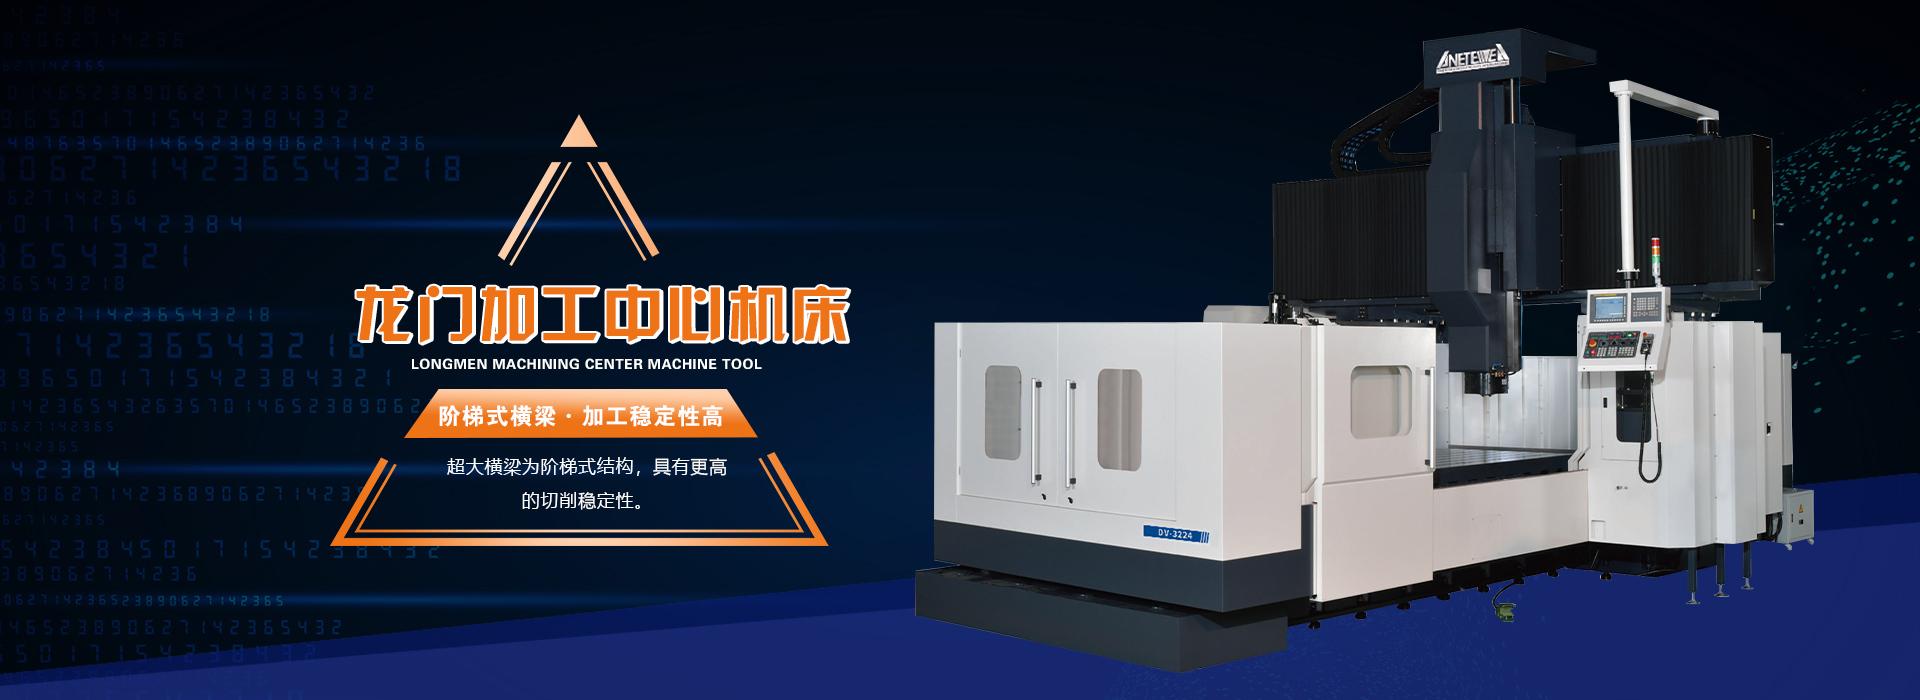
主营:龙门加工中心、数控卧式镗铣机、卧式加工中心等
服务热线15652234768
服务热线15652234768
卧式加工中心的水平主轴布局使切屑在重力作用下自然下落,远离工件和加工区域,具有立式加工中心难以比拟的排屑优势。然而,对于铸铁、铝合金等产生大量切屑的批量加工,若排屑系统设计不当或维护不及时,切屑堆积仍可能划伤已加工表面、堵塞冷却液喷嘴、加速刀具磨损,甚至引发机床故障。现代卧式加工中心通过链板式排屑器(刮板式或履带式)、螺旋排屑器、大流量冷却系统(20-50L/min,压力1.5-3.0MPa)和高压中心出水(CTS,压力5-20MPa)的协同作用,实现高效排屑和精确温控,确保长时间连续加工的精度稳定性和表面质量。
排屑系统的核心是链板式排屑器,安装在机床底部,将落入排屑槽的切屑连续输送至集屑车。链板宽度通常为200-400mm,速度2-5m/min,可适应铸铁、钢、铝合金等多种切屑形态。对于铸铁加工(产生大量碎屑),刮板式排屑器刮板间距80-120mm,有效收集粉末状切屑;对于铝合金加工(产生长卷屑),履带式排屑器履带间隙5-10mm,防止切屑缠绕。排屑器过载保护:当切屑过多导致链条卡滞时,扭力限制器自动脱开,并报警提示,防止电机烧毁。某卧式加工中心加工铸铁飞轮壳(每件产生约5kg切屑),链板式排屑器可及时排走切屑,工作区域保持清洁,加工表面无划痕。排屑器链条张紧度需定期检查(每季度),松弛会导致卡滞或脱链;链条磨损超过3%时更换。螺旋排屑器(安装在排屑槽底部,转速100-200rpm)用于辅助收集细小切屑和碎屑,防止堆积,特别适合粉末状切屑。
切削液管理是保证加工质量和刀具寿命的关键环节。切削液的主要功能包括冷却(带走切削热,降低刀具和工件温度)、润滑(减少摩擦,降低切削力)、排屑(冲洗切屑,避免二次切削)和防锈(保护机床和工件)。卧式加工中心的切削液系统由大流量泵(20-50L/min,压力1.5-3.0MPa)、高压中心出水泵(5-20MPa)、过滤装置(纸带过滤机或旋流分离器,过滤精度10-50μm)、液位控制器和温控装置(冷却液温度控制20-25℃)组成。切削液浓度(水基乳化液5%-10%,油基纯油)需定期检测(折光仪或滴定法),浓度偏差超过±1%时调整。pH值应保持在8.5-9.5,低于8.0时需添加杀菌剂或更换。某卧式加工中心加工铝合金壳体,切削液浓度从8%降至4%,润滑性能下降,刀具寿命从120件/把降至60件/把。恢复浓度至8%后,刀具寿命恢复正常。建议每班次检测切削液浓度和pH值,每周清理过滤装置。